ఉత్పత్తులు
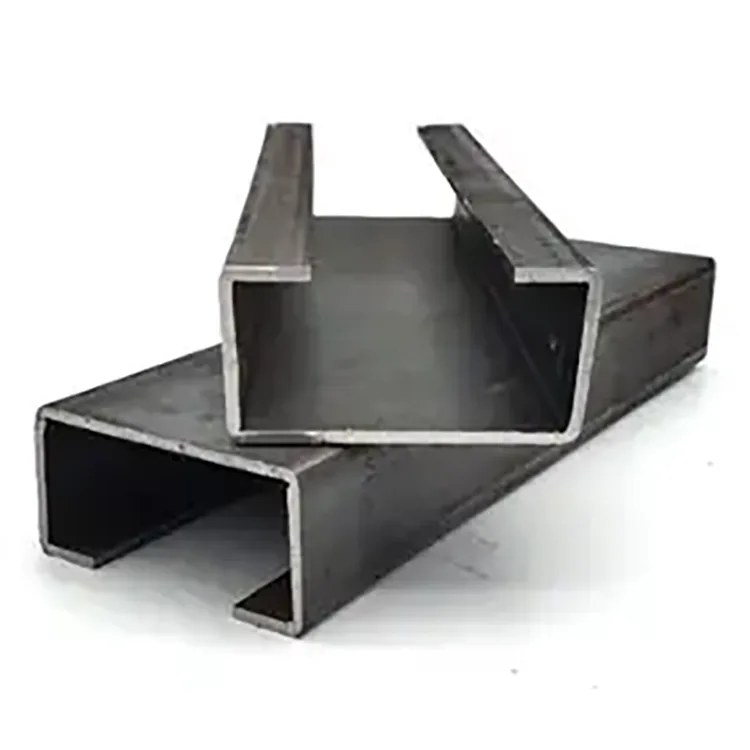
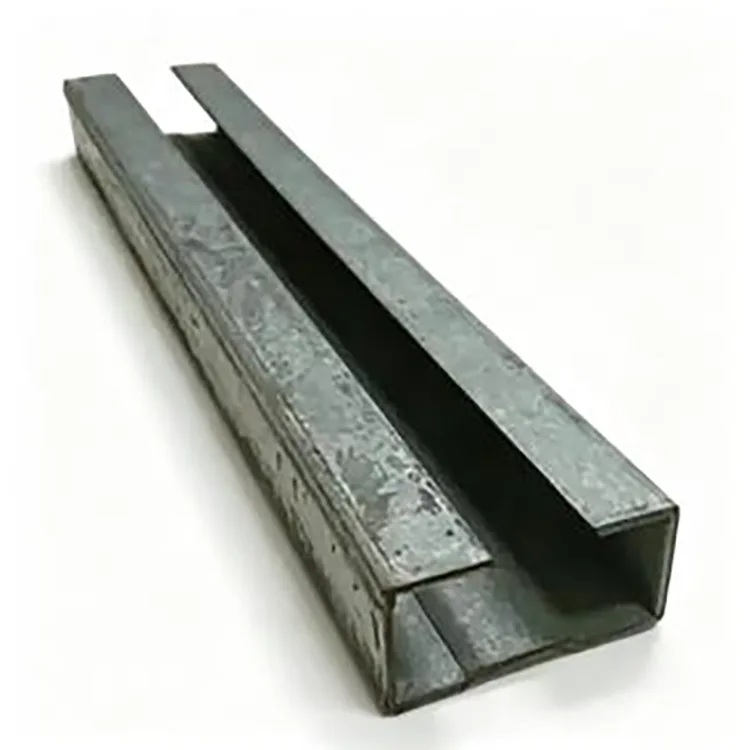
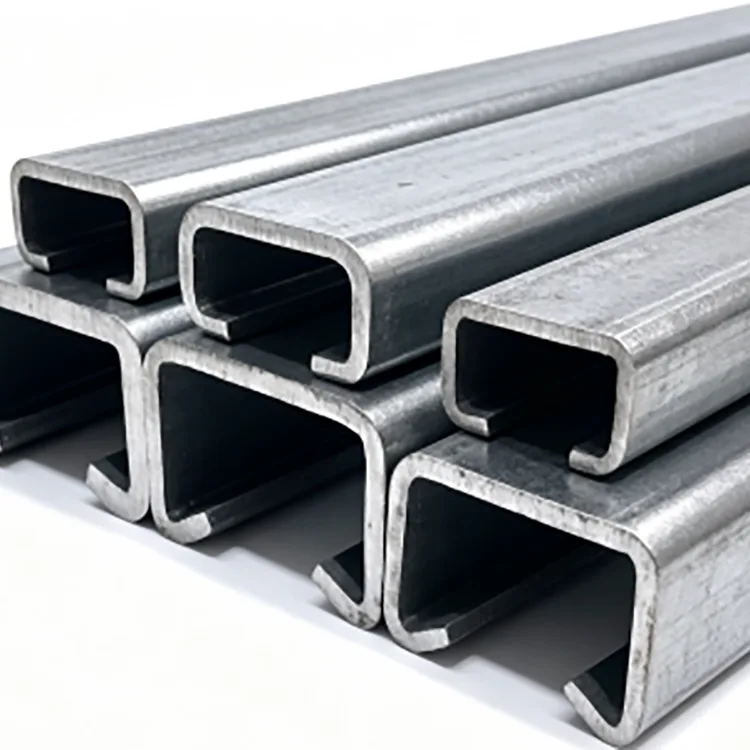
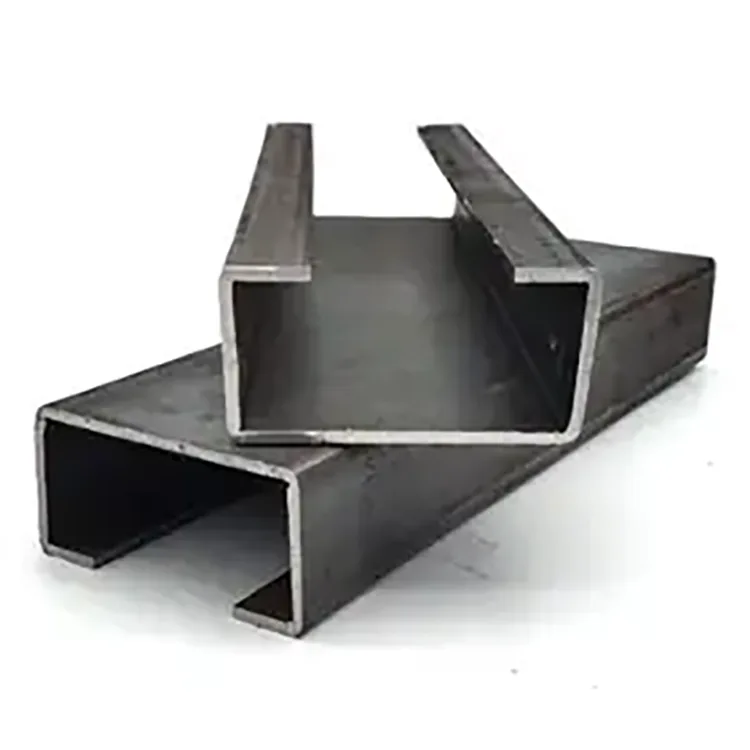
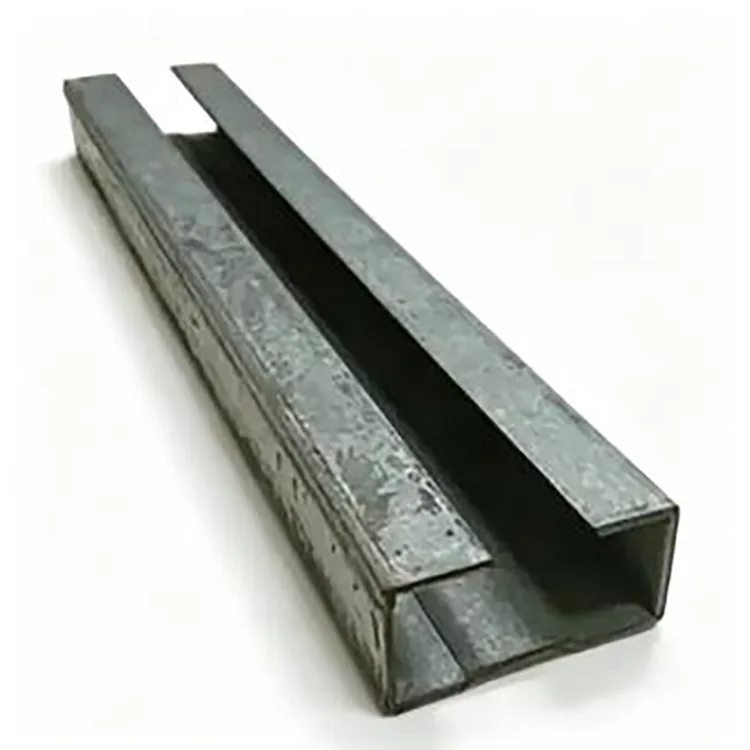
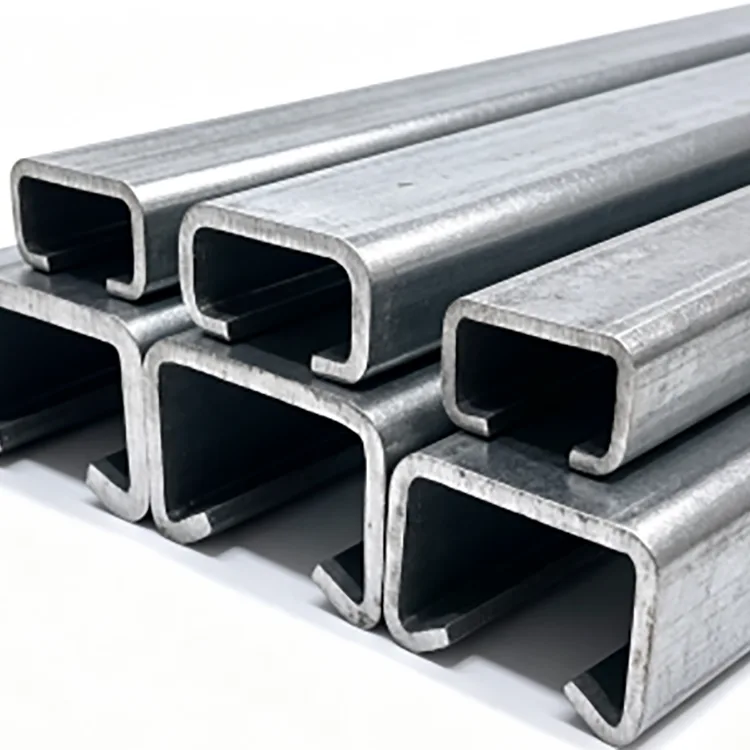
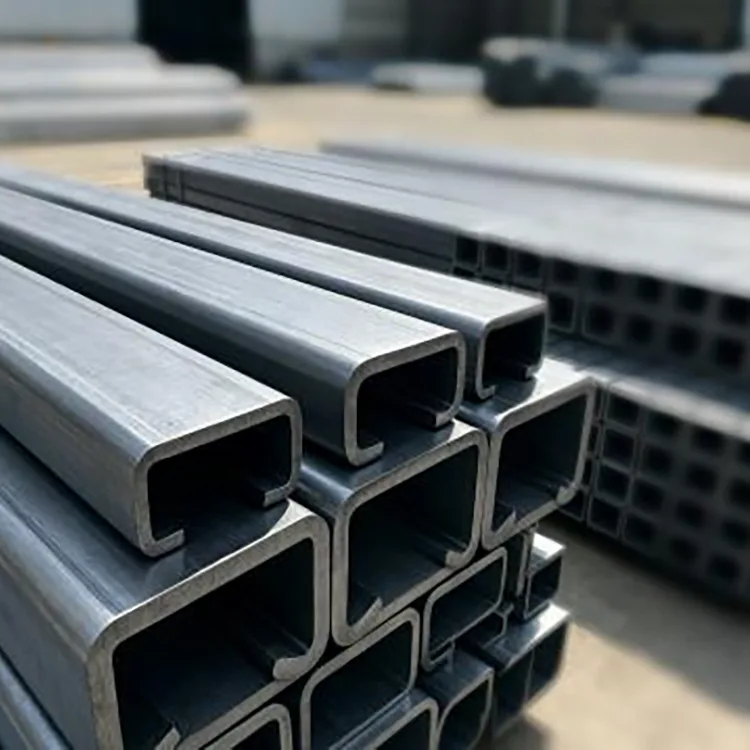
కోల్డ్-ఫార్మేడ్ సి సెక్షన్ స్టీల్
  • కోల్డ్-ఫార్మేడ్ సి సెక్షన్ స్టీల్కోల్డ్-ఫార్మేడ్ సి సెక్షన్ స్టీల్
  • కోల్డ్-ఫార్మేడ్ సి సెక్షన్ స్టీల్కోల్డ్-ఫార్మేడ్ సి సెక్షన్ స్టీల్
  • కోల్డ్-ఫార్మేడ్ సి సెక్షన్ స్టీల్కోల్డ్-ఫార్మేడ్ సి సెక్షన్ స్టీల్

కోల్డ్-ఫార్మేడ్ సి సెక్షన్ స్టీల్

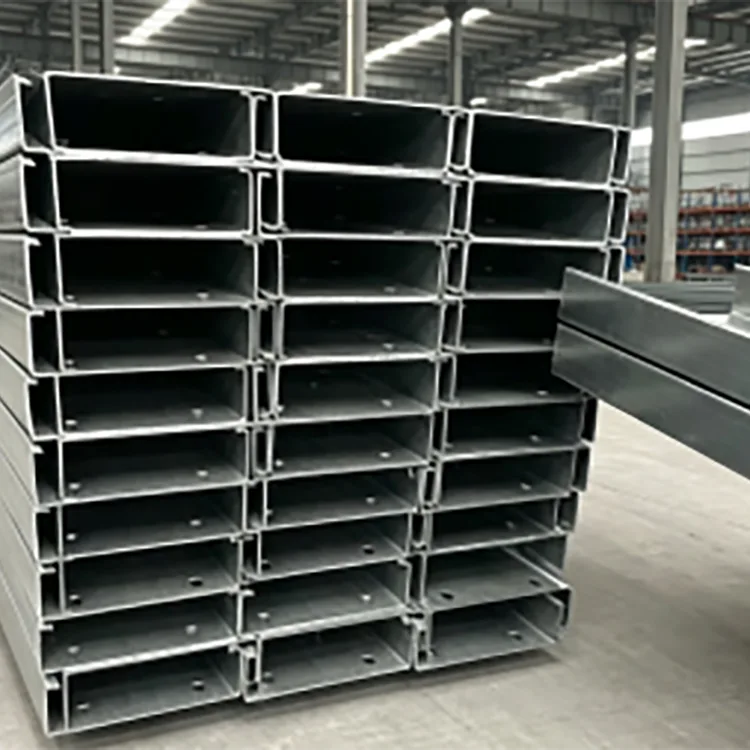
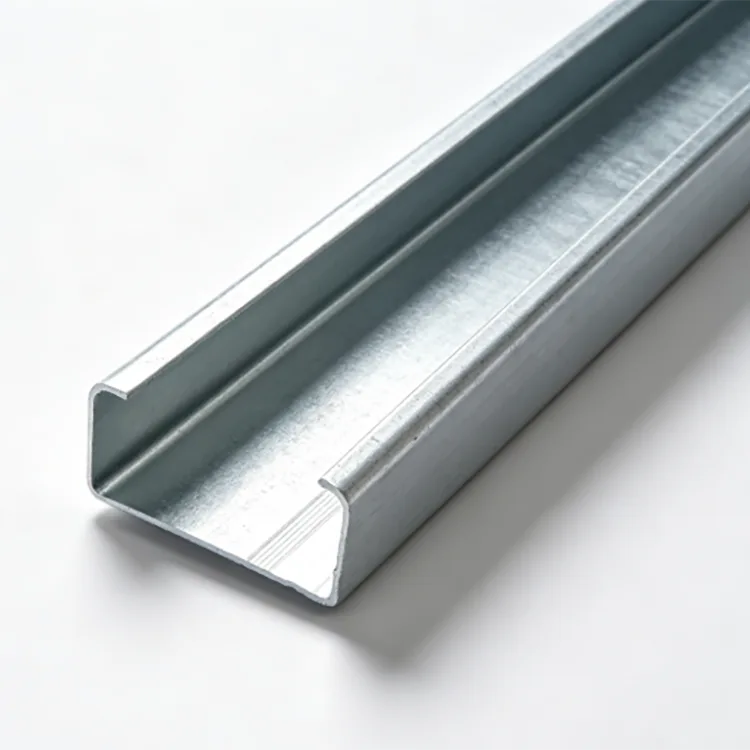
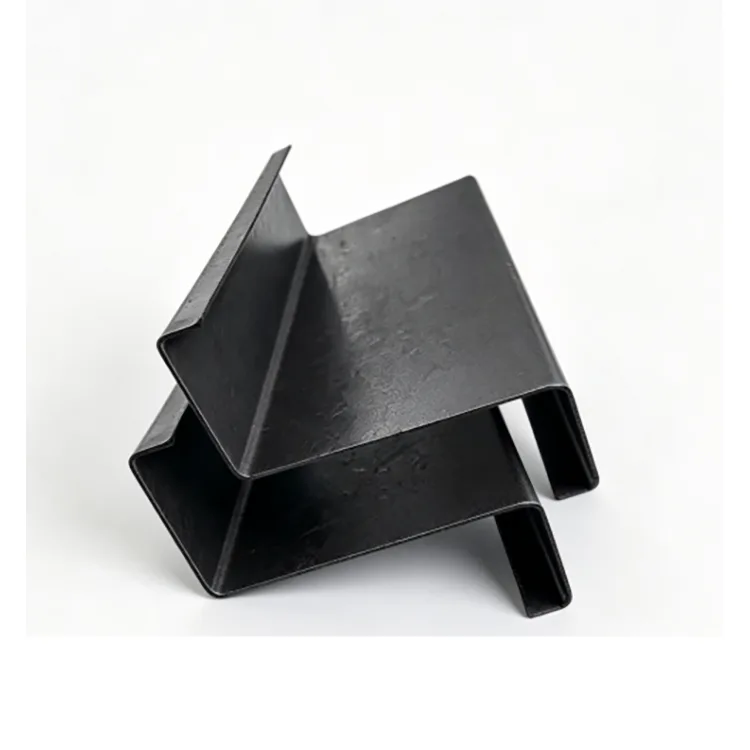
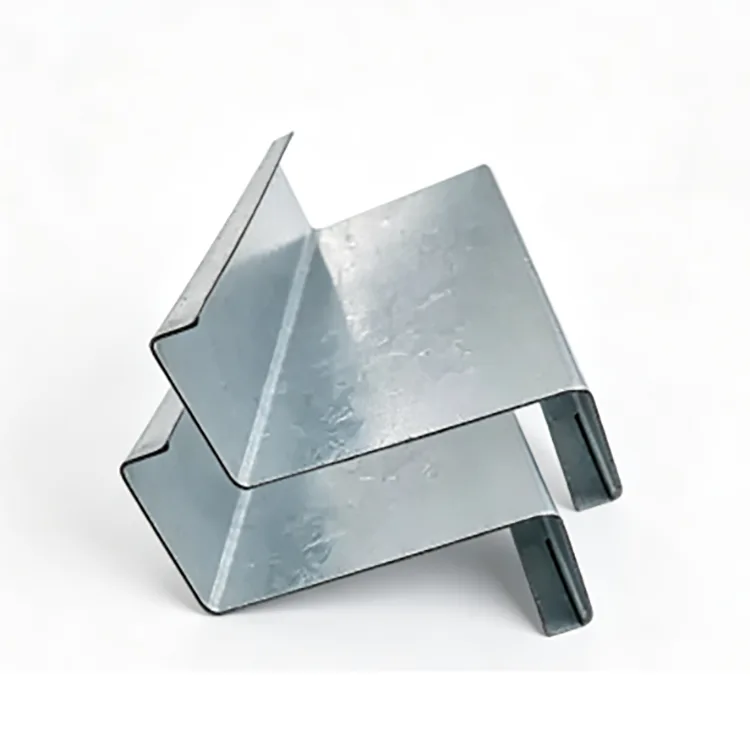
కోల్డ్-ఫార్మ్డ్ సి సెక్షన్ స్టీల్ అనేది గది ఉష్ణోగ్రత వద్ద స్టీల్ స్ట్రిప్‌ను నిరంతరం రోల్ చేయడం ద్వారా ఉత్పత్తి చేయబడిన తేలికపాటి నిర్మాణ విభాగం. సాంప్రదాయిక హాట్-రోల్డ్ ఛానెల్ సెక్షన్‌లతో పోలిస్తే, స్ట్రక్చరల్ డిజైన్ అనుమతించే చోట సన్నగా ఉండే ఉక్కును ఉపయోగిస్తున్నప్పుడు దాని సెక్షన్ కొలతలు, ఫ్లేంజ్ జ్యామితి మరియు పొడవును మరింత ఖచ్చితంగా నియంత్రించవచ్చు. Q235B మరియు Q355B గ్రేడ్‌లు 0.8–3.0 mm గోడ మందంతో C80–C300 విభాగాలలో అందుబాటులో ఉన్నాయి. ఇది సాధారణంగా పర్లిన్‌లు, వాల్ ఫ్రేమింగ్, ఇండోర్ మెజ్జనైన్‌లు, పరికరాల మద్దతు, విభజనలు మరియు ఇతర తేలికపాటి ఉక్కు నిర్మాణాలకు ఉపయోగిస్తారు.

కోల్డ్-ఫార్మ్డ్ సి సెక్షన్ స్టీల్ ఉక్కు నిర్మాణాల కోసం రూపొందించబడింది, ఇక్కడ అధిక బలం-బరువు నిష్పత్తి, స్థిరమైన కొలతలు మరియు వేగవంతమైన ఇన్‌స్టాలేషన్ హెవీ హాట్-రోల్డ్ విభాగాలను ఉపయోగించడం కంటే చాలా ముఖ్యమైనవి.

రోలర్లు ఏర్పడే వరుస ద్వారా స్టీల్ స్ట్రిప్‌ను నిరంతరం అందించడం ద్వారా ప్రొఫైల్ తయారు చేయబడుతుంది. అధిక-ఉష్ణోగ్రత వేడి రోలింగ్ లేకుండా ఉక్కు క్రమంగా C- ఆకారపు విభాగంలోకి వంగి ఉంటుంది. ఫార్మింగ్ ప్రక్రియ విభాగం జ్యామితి మరియు పొడవును నిరంతరం నియంత్రించగలదు కాబట్టి, పూర్తయిన సభ్యుడు పునరావృతమయ్యే విభాగాలు, స్థిర పొడవులు, ముందుగా పంచ్ చేసిన రంధ్రాలు మరియు వేగవంతమైన బోల్ట్ అసెంబ్లీ అవసరమయ్యే ప్రాజెక్ట్‌లకు అనుకూలంగా ఉంటారు.

Q235B మరియు Q355B నిర్మాణ అవసరాలకు అనుగుణంగా అందుబాటులో ఉన్నాయి. సాధారణ విభాగాలు C80 నుండి C300 వరకు ఉంటాయి, గోడ మందం 0.8 mm నుండి 3.0 mm వరకు ఉంటుంది.


సాంకేతిక లక్షణాలు

అంశం

స్పెసిఫికేషన్

ఉత్పత్తి

కోల్డ్-ఫార్మేడ్ సి సెక్షన్ స్టీల్

మెటీరియల్

Q235B, Q355B

విభాగం

C80, C100, C120, C140, C160, C180, C200, C220, C250, C300

గోడ మందం

0.8-3.0 మి.మీ

ప్రామాణిక పొడవు

6 మీ, 9 మీ, 12 మీ

కస్టమ్ పొడవు

స్థిర-పొడవు కట్టింగ్ అందుబాటులో ఉంది

తయారీ ప్రక్రియ

కోల్డ్ రోల్ ఏర్పాటు, లెవలింగ్, పంచింగ్ మరియు కటింగ్

ఉపరితలం

బ్లాక్ స్టీల్ / పిక్లింగ్ స్టీల్, అన్‌కోటెడ్

ప్రామాణికం

GB/T 6728-2017

ప్రాసెసింగ్

గుద్దడం, కత్తిరించడం, మూలలో కట్టింగ్, అనుకూలీకరించిన కొలతలు

అప్లికేషన్

పర్లిన్లు, వాల్ ఫ్రేమింగ్, మెజ్జనైన్లు, విభజనలు, పరికరాలు మద్దతు మరియు తేలికపాటి ఉక్కు నిర్మాణాలు


కోల్డ్ రోల్ ఫార్మింగ్ విభాగాన్ని ఎలా మారుస్తుంది

ఉత్పత్తి ప్రక్రియ సంప్రదాయ హాట్ రోల్డ్ ఛానెల్‌ని తయారు చేయడం కంటే భిన్నంగా ఉంటుంది.

ఒక స్టీల్ స్ట్రిప్ ఫ్లాట్ మెటీరియల్‌గా మొదలవుతుంది. ఇది బహుళ ఏర్పాటు స్టేషన్ల గుండా వెళుతుంది, ప్రతి రోలర్ సెట్ తుది C-విభాగాన్ని చేరుకునే వరకు నియంత్రిత మొత్తంలో వైకల్యాన్ని పరిచయం చేస్తుంది.

ఈ క్రమంగా ఏర్పడే ప్రక్రియ తయారీదారుని నియంత్రించడానికి అనుమతిస్తుంది:

విభాగం లోతు

అంచు వెడల్పు

అవసరమైన చోట పెదవి జ్యామితి

గోడ మందం

మొత్తం సరళత

రంధ్రం స్థానం

స్థిర పొడవు

పునరావృత నిర్మాణ సభ్యుల కోసం, ఈ డైమెన్షనల్ అనుగుణ్యత కేవలం భారీ ఉక్కు విభాగాన్ని ఎంచుకోవడం కంటే విలువైనదిగా ఉంటుంది.

అయితే, తుది నిర్మాణ పనితీరు ఎల్లప్పుడూ వాస్తవ విభాగం కొలతలు, మెటీరియల్ గ్రేడ్, స్పాన్, మద్దతు పరిస్థితులు, కనెక్షన్ పద్ధతి, లోడ్‌లు మరియు వర్తించే డిజైన్ కోడ్‌కు వ్యతిరేకంగా తనిఖీ చేయబడాలి.


తయారీ ప్రక్రియ

1. స్టీల్ కాయిల్ ఎంపిక

Q235B లేదా Q355B స్టీల్ స్ట్రిప్ అవసరమైన విభాగం మరియు నిర్మాణ అప్లికేషన్ ప్రకారం ఎంపిక చేయబడింది.

ఇన్‌కమింగ్ మెటీరియల్ మందం, ఉపరితల స్థితి మరియు మెటీరియల్ సమాచారం కోసం ఫార్మింగ్ లైన్‌లోకి ప్రవేశించే ముందు తనిఖీ చేయబడుతుంది.


2. లెవలింగ్ మరియు ఫీడింగ్

కాయిల్ అన్‌కాయిల్డ్ మరియు అవాంఛిత రూపాన్ని తొలగించడానికి సమం చేయబడింది. స్థిరమైన స్ట్రిప్ ఫీడింగ్ ముఖ్యమైనది ఎందుకంటే ఈ దశలో వైవిధ్యం తరువాత సెక్షన్ స్ట్రెయిట్‌నెస్ మరియు హోల్ పొజిషనింగ్‌ను ప్రభావితం చేస్తుంది.


3. ప్రోగ్రెసివ్ రోల్ ఫార్మింగ్

సమం చేయబడిన స్ట్రిప్ బహుళ రోలర్ స్టేషన్ల గుండా వెళుతుంది.

ఒక ఆపరేషన్‌లో మెటీరియల్‌ని తుది C ఆకారంలోకి వంచడానికి బదులుగా, విభాగం క్రమంగా ఏర్పడుతుంది. ఇది ఆకస్మిక వైకల్యాన్ని తగ్గిస్తుంది మరియు ఉత్పత్తి అంతటా విభాగం కొలతలు మరియు అంచు జ్యామితిని నియంత్రించడానికి అనుమతిస్తుంది.


4. ఆటోమేటిక్ పంచింగ్

ప్రాజెక్ట్‌కు బోల్ట్ రంధ్రాలు, సర్వీస్ హోల్స్ లేదా పునరావృత మౌంటు రంధ్రాలు అవసరమైతే, పంచింగ్‌ను ప్రొడక్షన్ లైన్‌లో విలీనం చేయవచ్చు.

హోల్ స్పేసింగ్ మరియు పొజిషనింగ్ ఉత్పత్తికి ముందు కస్టమర్ యొక్క డ్రాయింగ్‌ల నుండి నిర్ధారించబడాలి, ప్రత్యేకించి విభాగాలు నేరుగా సైట్‌లో అసెంబుల్ చేయబడినప్పుడు.


5. సైజింగ్ మరియు స్ట్రెయిటెనింగ్

ఏర్పాటు మరియు పంచింగ్ తర్వాత, విభాగం పరిమాణం మరియు సూటిగా తనిఖీ చేయబడుతుంది.

ఫ్రేమ్ అసెంబ్లీని మరింత కష్టతరం చేసే ట్విస్టింగ్, ఫ్లాంజ్ డివియేషన్ మరియు డైమెన్షనల్ వైవిధ్యాన్ని నియంత్రించడంలో ఈ దశ సహాయపడుతుంది.


6. స్థిర-పొడవు కట్టింగ్

నిరంతర విభాగం పేర్కొన్న పొడవు ప్రకారం కత్తిరించబడుతుంది.

ప్రామాణిక సరఫరా 6 మీ, 9 మీ మరియు 12 మీ పొడవులను కలిగి ఉంటుంది, అయితే స్థిర-పొడవు కట్టింగ్ అనుకూలీకరించిన పరిధిలో ఏర్పాటు చేయబడుతుంది.


7. తనిఖీ మరియు ప్యాకింగ్

బండిల్ చేయడానికి ముందు పూర్తయిన C విభాగాలు తనిఖీ చేయబడతాయి.

తనిఖీ విభాగం కొలతలు, గోడ మందం, నిఠారుగా, వర్తించే రంధ్రం స్థానం, కట్టింగ్ పొడవు, ఉపరితల పరిస్థితి మరియు బ్యాచ్ అనుగుణ్యతపై దృష్టి పెడుతుంది.


కీ ప్రయోజనాలు

సమర్థవంతమైన మెటీరియల్ ఉపయోగం కోసం తేలికైన విభాగం

కోల్డ్ ఫార్మింగ్ స్టీల్ స్ట్రిప్‌ను సమర్థవంతమైన ఓపెన్ సెక్షన్‌గా ఆకృతి చేయడానికి అనుమతిస్తుంది. స్ట్రక్చరల్ డిజైన్ సన్నని గోడల సభ్యుడిని అనుమతించినప్పుడు, ఇది భారీ సాంప్రదాయ విభాగంతో పోలిస్తే అవసరమైన ఉక్కు మొత్తాన్ని తగ్గిస్తుంది.

ప్రతి ప్రాజెక్ట్‌కి నిర్ణీత శాతాన్ని ఊహించడం కంటే ఎంచుకున్న సి-సెక్షన్, గోడ మందం, స్పాన్, లోడ్ మరియు డిజైన్ అవసరాల నుండి అసలు బరువు పొదుపును లెక్కించాలి.


స్థిరమైన కొలతలు

నిరంతర రోల్ ఫార్మింగ్ సుదీర్ఘ ఉత్పత్తి పరుగులపై పునరావృతమయ్యే విభాగం కొలతలు అందిస్తుంది.

వందలకొద్దీ లేదా వేలకొద్దీ రిపీటెడ్ పర్లిన్‌లు లేదా ఫ్రేమింగ్ మెంబర్‌లను ఉపయోగించే ప్రాజెక్ట్‌ల కోసం, స్థిరమైన కొలతలు కల్పనను సులభతరం చేస్తాయి మరియు సైట్ దిద్దుబాటు అవసరాన్ని తగ్గిస్తాయి.


వేగవంతమైన సంస్థాపన

బోల్ట్ అసెంబ్లీ కోసం ముందుగా కత్తిరించిన పొడవులు మరియు ముందుగా పంచ్ చేసిన రంధ్రాలను సరఫరా చేయవచ్చు.

లైట్ స్టీల్ నిర్మాణాలకు ఇది ప్రత్యేకంగా ఉపయోగపడుతుంది, ఇక్కడ సంస్థాపనా క్రమం ఖచ్చితమైన రంధ్ర స్థానాలు మరియు పునరావృతమయ్యే సభ్యుల పొడవుపై ఆధారపడి ఉంటుంది.


సౌకర్యవంతమైన విభాగం ఎంపిక

C80 నుండి C300 విభాగాలు లైట్ స్ట్రక్చరల్ మరియు ఫ్రేమింగ్ అవసరాల పరిధిని కవర్ చేస్తాయి.

అవసరమైన విభాగం సామర్థ్యం మరియు డిజైన్ పరిస్థితుల ప్రకారం వాల్ మందం కూడా 0.8-3.0 మిమీ నుండి ఎంచుకోవచ్చు.


సెకండరీ ప్రాసెసింగ్‌కు అనుకూలం

అన్‌కోటెడ్ స్టీల్ ఉపరితలం పెయింటింగ్, పౌడర్ కోటింగ్, గాల్వనైజింగ్ లేదా ఇతర పేర్కొన్న తుప్పు-రక్షణ ప్రక్రియల కోసం తయారు చేయబడుతుంది.


సి సెక్షన్ ఎంపిక గైడ్

C విభాగాన్ని ఎంచుకోవడం అనేది అందుబాటులో ఉన్న అతిపెద్ద ప్రొఫైల్‌ను ఎంచుకోవడం కంటే నిర్మాణాత్మక అవసరాలతో ప్రారంభం కావాలి.

విభాగం పరిధి

సాధారణ ఉపయోగం

ప్రధాన పరిశీలన

C80-C100

లైట్ ఫ్రేమింగ్, విభజనలు, ఇండోర్ సపోర్టులు

సాపేక్షంగా తక్కువ లోడ్లు మరియు తక్కువ పరిధులకు అనుకూలం

C120–C160

పర్లిన్లు, వాల్ ఫ్రేమింగ్, పరికరాలు మద్దతు

తేలికపాటి ఉక్కు నిర్మాణం కోసం సాధారణ పరిధి

C180–C220

హెవీయర్ పర్లిన్‌లు, మెజ్జనైన్ సెకండరీ సభ్యులు, ఇండస్ట్రియల్ ఫ్రేమింగ్

లోడ్ మరియు స్పాన్ ధృవీకరణ అవసరం

C250–C300

హెవీయర్ స్ట్రక్చరల్ ఫ్రేమింగ్ మరియు సపోర్ట్ అప్లికేషన్‌లు

విభాగం సామర్థ్యం, ​​స్థానిక బక్లింగ్ మరియు కనెక్షన్ డిజైన్ తనిఖీ చేయాలి

నిర్మాణాత్మక గణన ద్వారా వాస్తవ ఎంపిక నిర్ధారించబడాలి. సన్నని గోడల విభాగాల కోసం, స్థానిక బక్లింగ్, డిస్టార్షనల్ బక్లింగ్, పార్శ్వ నిగ్రహం మరియు కనెక్షన్ వివరాలు ఉపయోగించగల సామర్థ్యాన్ని ప్రభావితం చేయవచ్చు.


Q235B vs Q355B

మెటీరియల్

సాధారణ ఎంపిక

పరిశీలన

Q235B

ఇండోర్ ఫ్రేమింగ్, purlins, విభజనలు, పరికరాలు మద్దతు, కాంతి-డ్యూటీ నిర్మాణాలు

గ్రేడ్ సామర్థ్యంలో డిజైన్ బలం అవసరం ఉన్న చోట అనుకూలం

Q355B

అధిక-లోడ్ ఫ్రేమింగ్, భారీ పర్లిన్‌లు, పరికరాల స్థావరాలు మరియు నిర్మాణ సభ్యులు

నిర్మాణాత్మక గణనలు మెటీరియల్ స్ట్రెంగ్త్‌ను పెంచడానికి పిలుపునిచ్చే అధిక బలం గ్రేడ్

Q355Bని ఉపయోగించడం అంటే సన్నగా ఉండే విభాగం మందమైన Q235B విభాగాన్ని భర్తీ చేయగలదని స్వయంచాలకంగా అర్థం కాదు. పూర్తి విభాగం డిజైన్ తప్పనిసరిగా బలం, స్థిరత్వం, బక్లింగ్, కనెక్షన్‌లు మరియు సేవా సామర్థ్యం కోసం తనిఖీ చేయాలి.


బ్లాక్ స్టీల్ ఉపరితలం: ఇది ఎక్కడ పని చేస్తుంది మరియు ఎక్కడ పని చేయదు

స్టాండర్డ్ కోల్డ్-ఫార్మ్డ్ సి సెక్షన్ స్టీల్ ప్రొటెక్టివ్ జింక్ కోటింగ్ లేకుండా సరఫరా చేయబడుతుంది.

ఇది దీని కోసం ఆర్థికంగా చేస్తుంది:

డ్రై ఇండోర్ వర్క్‌షాప్‌లు

మూసివున్న గిడ్డంగులు

ఇండోర్ మెజ్జనైన్లు

అంతర్గత విభజనలు

సామగ్రి ఫ్రేమ్లు

తాత్కాలిక ఇండోర్ నిర్మాణాలు

ప్రాజెక్ట్‌లు వారి స్వంత పెయింట్ లేదా రక్షణ పూతను పొందుతున్నాయి

వర్షం, సంక్షేపణం, తీరప్రాంత ఉప్పు స్ప్రే, పాతిపెట్టిన పరిస్థితులు లేదా తినివేయు రసాయనాలకు ఎక్కువ కాలం బహిర్గతం కావడానికి ఇది చికిత్స చేయని బ్లాక్ స్టీల్‌గా ఎంపిక చేయరాదు.

బహిరంగ లేదా తేమతో కూడిన అప్లికేషన్‌ల కోసం, గాల్వనైజ్డ్ C సెక్షన్‌లు లేదా మరొక పేర్కొన్న తుప్పు-రక్షణ వ్యవస్థను పరిగణించాలి.


ప్రధాన అప్లికేషన్లు

స్టీల్ బిల్డింగ్ పర్లిన్‌లు

సి సెక్షన్‌లను లైట్ స్టీల్ బిల్డింగ్‌లలో రూఫ్ మరియు వాల్ సెకండరీ సభ్యులుగా ఉపయోగించవచ్చు. విభాగ పరిమాణం మరియు మందం span, లోడ్, అంతరం, గాలి పరిస్థితులు మరియు కనెక్షన్ డిజైన్ ప్రకారం ఎంచుకోవాలి.


ఇండోర్ మెజ్జనైన్స్

కోల్డ్-ఫార్మేడ్ విభాగాల యొక్క సాపేక్షంగా తక్కువ స్వీయ-బరువు ఇండోర్ మెజ్జనైన్ మరియు ప్లాట్‌ఫారమ్ సిస్టమ్‌లకు ఉపయోగపడుతుంది, ఇక్కడ ఉన్న భవనం అదనపు డెడ్ లోడ్‌పై పరిమితులను కలిగి ఉంటుంది.


వాల్ మరియు సీలింగ్ ఫ్రేమింగ్

సి సెక్షన్లు ఇంటీరియర్ వాల్ ఫ్రేమింగ్, సీలింగ్ సపోర్ట్ సిస్టమ్స్, పార్టిషన్ స్ట్రక్చర్‌లు మరియు ఇతర తేలికపాటి ఫ్రేమింగ్ అప్లికేషన్‌లకు అనుకూలంగా ఉంటాయి.


పరికరాలు మరియు పైపు మద్దతు

విభాగాలను పరికరాల మద్దతు, కేబుల్ మరియు పైపు మద్దతు ఫ్రేమ్‌లు, యంత్ర నిర్మాణాలు మరియు పారిశ్రామిక బ్రాకెట్‌లుగా రూపొందించవచ్చు.


గిడ్డంగి మరియు పారిశ్రామిక నిర్మాణాలు

ఎంచుకున్న విభాగం అవసరమైన లోడ్‌ల కోసం ధృవీకరించబడినప్పుడు రాక్‌లు, వర్క్‌స్టేషన్‌లు, లైట్ ప్లాట్‌ఫారమ్‌లు మరియు ఇతర పారిశ్రామిక నిర్మాణాల కోసం C విభాగాలను ఉపయోగించవచ్చు.


కస్టమ్ తయారీ

వేర్వేరు ప్రాజెక్ట్‌లకు తరచుగా వేర్వేరు రంధ్రాల నమూనాలు మరియు సభ్యుల పొడవులు అవసరమవుతాయి. సైట్‌లోని ప్రతి విభాగాన్ని కత్తిరించే బదులు, ఉత్పత్తి లైన్ ఆమోదించబడిన ఫ్యాబ్రికేషన్ డ్రాయింగ్‌ల ప్రకారం సభ్యులను సిద్ధం చేయవచ్చు.

అందుబాటులో ఉన్న ఎంపికలలో ఇవి ఉన్నాయి:

కస్టమ్ విభాగం కొలతలు

అనుకూల గోడ మందం

3-12 మీటర్ల స్థిర పొడవు

ముందుగా పంచ్ చేసిన రంధ్రాలు

డ్రాయింగ్ల ప్రకారం హోల్ నమూనాలు

కట్-టు-లెంగ్త్ ఉత్పత్తి

కార్నర్ కట్టింగ్

ప్రత్యేక ముగింపు ప్రాసెసింగ్

ఉపరితల చికిత్స ఏర్పాట్లు

అనుకూలీకరించిన ఉత్పత్తి కోసం, కొనుగోలుదారులు సెక్షన్ డ్రాయింగ్, మెటీరియల్ గ్రేడ్, గోడ మందం, పొడవు, రంధ్రం వ్యాసం మరియు అంతరం, పరిమాణం మరియు అవసరమైన ఉపరితల చికిత్సను అందించాలి.


ఫ్యాక్టరీ నాణ్యత నియంత్రణ

చల్లని-ఏర్పడిన విభాగాల కోసం, చివరి విభాగం జ్యామితి ఇన్కమింగ్ స్టీల్ స్ట్రిప్ యొక్క స్థితికి మరియు రోల్-ఫార్మింగ్ ప్రక్రియ యొక్క స్థిరత్వానికి దగ్గరి సంబంధం కలిగి ఉంటుంది.

అందువల్ల నాణ్యత తనిఖీలు మొత్తం ఉత్పత్తి మార్గాన్ని కవర్ చేస్తాయి.

మెటీరియల్ తనిఖీ: Q235B లేదా Q355B మెటీరియల్ సమాచారం మరియు ఇన్‌కమింగ్ స్ట్రిప్ పరిస్థితి ఉత్పత్తికి ముందు తనిఖీ చేయబడుతుంది.

మందం తనిఖీ: పూర్తయిన విభాగం పేర్కొన్న గోడ మందం అవసరానికి అనుగుణంగా ఉండేలా వాస్తవ స్ట్రిప్ మందం పర్యవేక్షించబడుతుంది.

విభాగం తనిఖీ: సెక్షన్ డెప్త్, ఫ్లాంజ్ కొలతలు మరియు ఇతర క్లిష్టమైన కొలతలు ఏర్పడిన తర్వాత తనిఖీ చేయబడతాయి.

స్ట్రెయిట్‌నెస్ ఇన్‌స్పెక్షన్: పూర్తయిన సభ్యులు వంగడం, మెలితిప్పడం మరియు వైకల్యం కోసం తనిఖీ చేస్తారు.

రంధ్రం తనిఖీ: ముందుగా పంచ్ చేయబడిన ఉత్పత్తుల కోసం, ఉత్పత్తి డ్రాయింగ్‌కు వ్యతిరేకంగా రంధ్రం వ్యాసం, అంతరం మరియు స్థానం తనిఖీ చేయబడతాయి.

పొడవు తనిఖీ: కట్టడానికి ముందు కట్ పొడవులు తనిఖీ చేయబడతాయి.

బ్యాచ్ అనుగుణ్యత: వివిధ ఉత్పత్తి దశల నుండి నమూనాలు దీర్ఘ ఉత్పత్తి పరుగుల సమయంలో డైమెన్షనల్ డ్రిఫ్ట్‌ను గుర్తించడానికి పోల్చబడతాయి.

ఈ విధానం పెద్ద ఆర్డర్‌లకు చాలా ముఖ్యమైనది ఎందుకంటే వందలాది మంది సభ్యులలో పునరావృతమయ్యే చిన్న డైమెన్షనల్ విచలనం సైట్‌లో ముఖ్యమైన ఇన్‌స్టాలేషన్ సమస్యలను సృష్టించగలదు.


ప్రాజెక్ట్ సరఫరా మరియు సేకరణ

రోంగ్‌హెంగ్ ఇంటెలిజెంట్ మాన్యుఫ్యాక్చరింగ్ (టియాంజిన్) ఇంపోర్ట్ & ఎక్స్‌పోర్ట్ కో., లిమిటెడ్. టియాంజిన్ గెఫు స్టీల్ మద్దతుతో అంతర్జాతీయ విక్రయ వేదిక ద్వారా స్టీల్ ఉత్పత్తులను అందిస్తుంది.

డకియుజువాంగ్ ఇండస్ట్రియల్ జోన్, టియాంజిన్‌లో ఉన్న ఈ కంపెనీ స్టీల్ పైపులు, బోలు విభాగాలు, ఉక్కు ప్రొఫైల్‌లు, గాల్వనైజ్డ్ ఉత్పత్తులు మరియు ఫోటోవోల్టాయిక్ మౌంటు సిస్టమ్‌లను కవర్ చేసే ఉక్కు ఉత్పత్తి మరియు ప్రాసెసింగ్ వనరులతో పని చేస్తుంది.

ఇంజనీరింగ్ సేకరణ కోసం, సరఫరా వైపు మద్దతు ఇస్తుంది:

బల్క్ స్టీల్ ఆర్డర్‌లు

స్థిర-పొడవు ఉత్పత్తి

ముందుగా పంచ్ చేయబడిన సి విభాగాలు

అనుకూలీకరించిన కొలతలు

OEM/ODM అవసరాలు

ప్రాజెక్ట్ అవసరాలకు అనుగుణంగా మూడవ పక్షం తనిఖీ

కంటైనర్ రవాణా

ప్రామాణిక MOQ ఒక 20-అడుగుల కంటైనర్, దాదాపు 20-25 టన్నులు. స్పెసిఫికేషన్, పరిమాణం, ప్రాసెసింగ్ మరియు అనుకూలీకరణ అవసరాలపై ఆధారపడి ప్రామాణిక లీడ్ సమయం సాధారణంగా 15-25 రోజులు.

కొటేషన్ కోసం, అత్యంత ఉపయోగకరమైన సమాచారం C-సెక్షన్ పరిమాణం, గోడ మందం, మెటీరియల్ గ్రేడ్, పొడవు, రంధ్రం నమూనా, పరిమాణం, ఉపరితల చికిత్స, గమ్యం మరియు వర్తించే ప్రమాణం.


తరచుగా అడిగే ప్రశ్నలు

Q1. నిర్మాణ ఉపయోగం కోసం కోల్డ్-ఫార్మేడ్ సి సెక్షన్ స్టీల్ తగినంత బలంగా ఉందా?

అవును, కోల్డ్-ఫార్మేడ్ సి సెక్షన్‌లు స్ట్రక్చరల్ మరియు సెకండరీ ఫ్రేమింగ్ సభ్యులుగా విస్తృతంగా ఉపయోగించబడుతున్నాయి. ఏదేమైనప్పటికీ, కేవలం ఏర్పడే ప్రక్రియ నుండి బలాన్ని అంచనా వేయలేము. విభాగ పరిమాణం, గోడ మందం, స్టీల్ గ్రేడ్, స్పాన్, లోడ్, బ్రేసింగ్, కనెక్షన్ పద్ధతి మరియు బక్లింగ్ ప్రవర్తన అన్నీ తప్పనిసరిగా పరిగణించాలి.


Q2. హాట్-రోల్డ్ ఛానల్ స్టీల్ కంటే చల్లగా ఏర్పడిన సి స్టీల్ తేలికగా ఉందా?

సమర్ధవంతంగా రూపొందించబడిన సన్నని గోడల C విభాగం అవసరమైన నిర్మాణ సామర్థ్యాన్ని తీర్చగలిగినప్పుడు ఇది గణనీయంగా తేలికగా ఉంటుంది. అసలు బరువు వ్యత్యాసం ఎంచుకున్న విభాగాలు మరియు ఇంజనీరింగ్ డిజైన్‌పై ఆధారపడి ఉంటుంది.


Q3. సన్నగా ఉన్నందున సి సెక్షన్ వైకల్యం చెందుతుందా?

సన్నని గోడల విభాగాలకు సరైన రూపకల్పన మరియు నిగ్రహం అవసరం. స్థానిక బక్లింగ్, వక్రీకరణ, పార్శ్వ స్థిరత్వం మరియు కనెక్షన్ వివరాలను సన్నగా ఉండే విభాగం భారీ హాట్-రోల్డ్ ఛానెల్ లాగా పని చేస్తుందని భావించడం కంటే తనిఖీ చేయాలి.


Q4. C విభాగానికి ముందుగా పంచ్ చేసిన రంధ్రాలతో సరఫరా చేయవచ్చా?

అవును. పునరావృత బోల్ట్ రంధ్రాలు లేదా ఇతర ఓపెనింగ్‌ల కోసం స్వయంచాలక పంచింగ్‌ను ఏర్పాటు చేయవచ్చు. ఉత్పత్తికి ముందు ఫాబ్రికేషన్ డ్రాయింగ్ నుండి రంధ్రం వ్యాసం, అంతరం, అంచు దూరం మరియు నమూనా నిర్ధారించబడాలి.


Q5. నేను బ్లాక్ సి సెక్షన్ స్టీల్‌ను ఆరుబయట ఉపయోగించవచ్చా?

ట్రీట్ చేయని బ్లాక్ స్టీల్ దీర్ఘకాల బహిరంగ బహిర్గతం కోసం సిఫార్సు చేయబడదు. వర్షం, సంక్షేపణం, ఉప్పు స్ప్రే మరియు ఇతర తేమ తుప్పును వేగవంతం చేస్తాయి. తుప్పు రక్షణ అవసరమయ్యే చోట గాల్వనైజ్డ్ లేదా పెయింట్ చేయబడిన C విభాగాలు మరింత సముచితంగా ఉంటాయి.


Q6. ఇండోర్ సి సెక్షన్ స్టీల్‌కు పెయింటింగ్ అవసరమా?

పొడి, బాగా వెంటిలేషన్ చేయబడిన ఇండోర్ వాతావరణంలో, అదనపు తుప్పు రక్షణ ఎల్లప్పుడూ అవసరం లేదు. తేమ, సంక్షేపణం, రసాయన ఆవిరి లేదా ఇతర తినివేయు పరిస్థితులు ఉన్నట్లయితే, తగిన రక్షణ పూతను పరిగణించాలి.


Q7. Q235B మరియు Q355B C విభాగాల మధ్య తేడా ఏమిటి?

Q355B Q235B కంటే ఎక్కువ పేర్కొన్న దిగుబడి బలాన్ని కలిగి ఉంది మరియు నిర్మాణ రూపకల్పనకు ఎక్కువ మెటీరియల్ బలం అవసరమైనప్పుడు ఎంచుకోవచ్చు. ప్రతి Q355B విభాగాన్ని సన్నగా చేయవచ్చని స్వయంచాలకంగా అర్థం కాదు; పూర్తి నిర్మాణ రూపకల్పన ఇంకా తనిఖీ చేయవలసి ఉంది.


Q8. మీరు ఏ పొడవులను సరఫరా చేయవచ్చు?

సాధారణ పొడవులు 6 మీ, 9 మీ మరియు 12 మీ. ప్రాజెక్ట్ అవసరాలకు అనుగుణంగా స్థిర-పొడవు కట్టింగ్ కూడా ఏర్పాటు చేయబడుతుంది.


Q9. మీరు ప్రామాణికం కాని C విభాగాలను తయారు చేయగలరా?

అవును. అనుకూలీకరించిన విభాగం కొలతలు, గోడ మందాలు, పొడవులు, రంధ్రాల నమూనాలు మరియు ఇతర ప్రాసెసింగ్ అవసరాలు డ్రాయింగ్‌లు మరియు ఉత్పత్తి సాధ్యాసాధ్యాల ప్రకారం చర్చించబడతాయి.


Q10. కొటేషన్‌ను అభ్యర్థించేటప్పుడు నేను ఏమి అందించాలి?

సి-సెక్షన్ కొలతలు, గోడ మందం, మెటీరియల్ గ్రేడ్, అవసరమైన పొడవు, పరిమాణం, వర్తిస్తే రంధ్రం నమూనా, ఉపరితల చికిత్స మరియు డెలివరీ అవసరాలను అందించండి. ప్రామాణికం కాని ఉత్పత్తుల కోసం విభాగం డ్రాయింగ్ సిఫార్సు చేయబడింది.

హాట్ ట్యాగ్‌లు: కోల్డ్-ఫార్మ్డ్ సి సెక్షన్ స్టీల్, సి సెక్షన్ స్టీల్ తయారీదారు, కోల్డ్ ఫార్మ్డ్ సి ఛానల్ స్టీల్ సప్లయర్
విచారణ పంపండి
సంప్రదింపు సమాచారం
  • చిరునామా

    సెకండరీ ఆర్టీరియల్ రోడ్ నెం. 2-1, డాకియుజువాంగ్ ఇండస్ట్రియల్ జోన్ విస్తరణ ప్రాంతం, జింఘై జిల్లా, టియాంజిన్, చైనా

  • ఇమెయిల్

    wdi05682@gmail.com

మీకు అవసరమైన ఉక్కు ఉత్పత్తి, పరిమాణం, గ్రేడ్, పరిమాణం, అనుకూలీకరణ మరియు డెలివరీ అవసరాలను RongHengకి చెప్పండి మరియు మా ఎగుమతి బృందం మీ విచారణను సమీక్షించవచ్చు.
వార్తల సిఫార్సులు
X
మీకు మెరుగైన బ్రౌజింగ్ అనుభవాన్ని అందించడానికి, సైట్ ట్రాఫిక్‌ను విశ్లేషించడానికి మరియు కంటెంట్‌ను వ్యక్తిగతీకరించడానికి మేము కుక్కీలను ఉపయోగిస్తాము. ఈ సైట్‌ని ఉపయోగించడం ద్వారా, మీరు మా కుక్కీల వినియోగానికి అంగీకరిస్తున్నారు. గోప్యతా విధానం
తిరస్కరించుఅంగీకరించు